Modello · Produzione e manifattura
Industrializzazione di un prodotto
Dal disegno rilasciato alla produzione di serie: cicli e PFMEA, stampi e attrezzature, campionatura PPAP, pre-serie, prova alla cadenza e SOP.
- 29
- settimane di piano
- 5
- fasi: le liste dello Space
- 38
- task con stime e dipendenze, 6 milestone
A chi serve
Il lavoro, com'è davvero.
Ingegneri di processo, qualità e acquisti di PMI manifatturiere che portano un prodotto progettato in produzione di serie, con stampi, fornitori, campionatura e pre-serie.
Con «Usa questo modello» nasce lo Space «Industrializzazione» nel tuo workspace, con le date dal giorno che scegli: liste e stati, task con stime e dipendenze, milestone, rischi e pagine dei documenti.
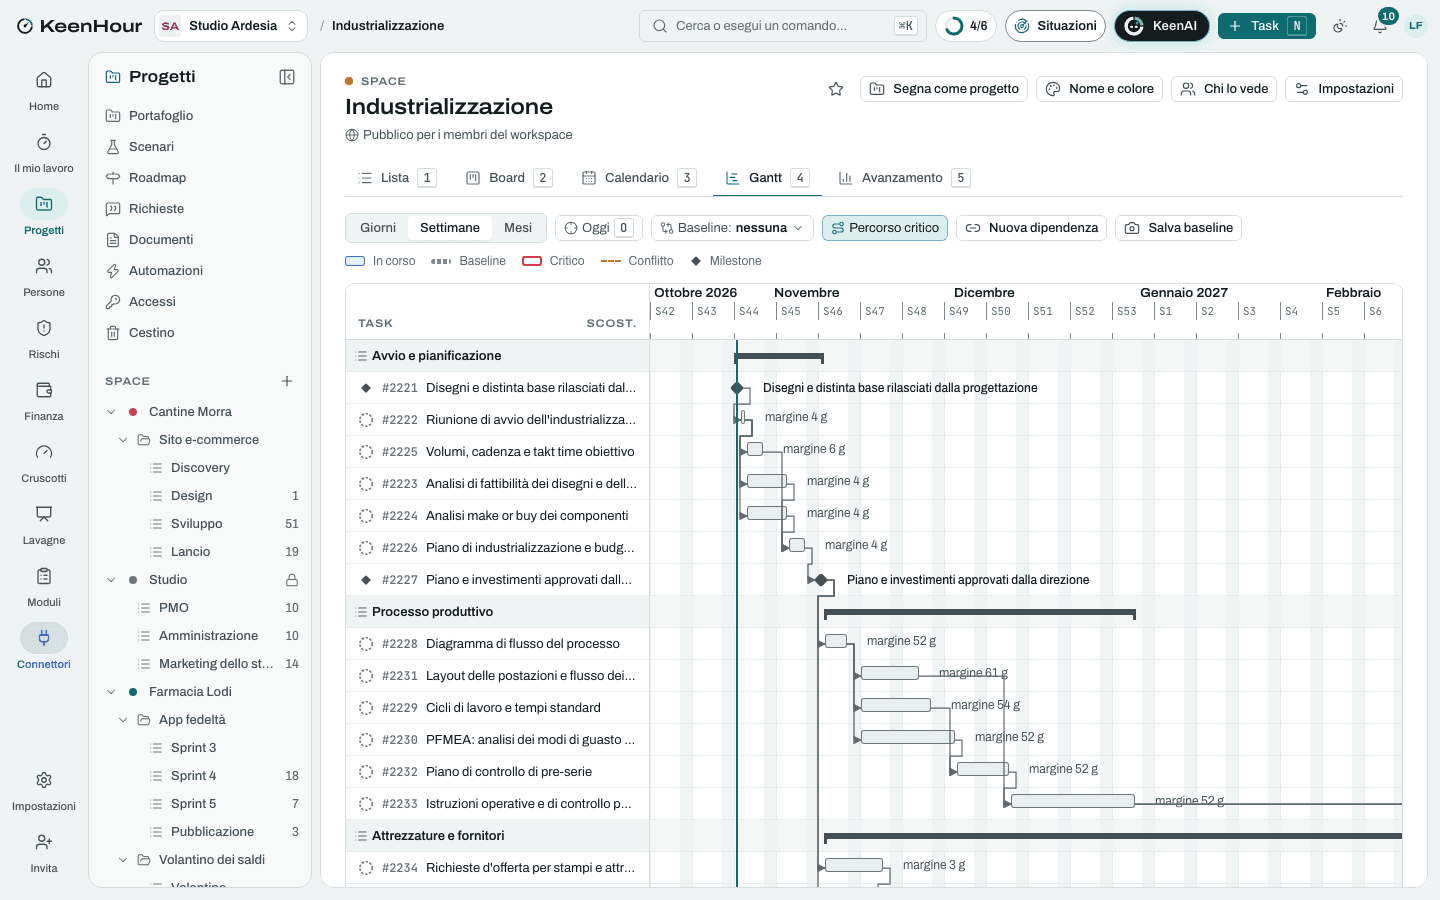
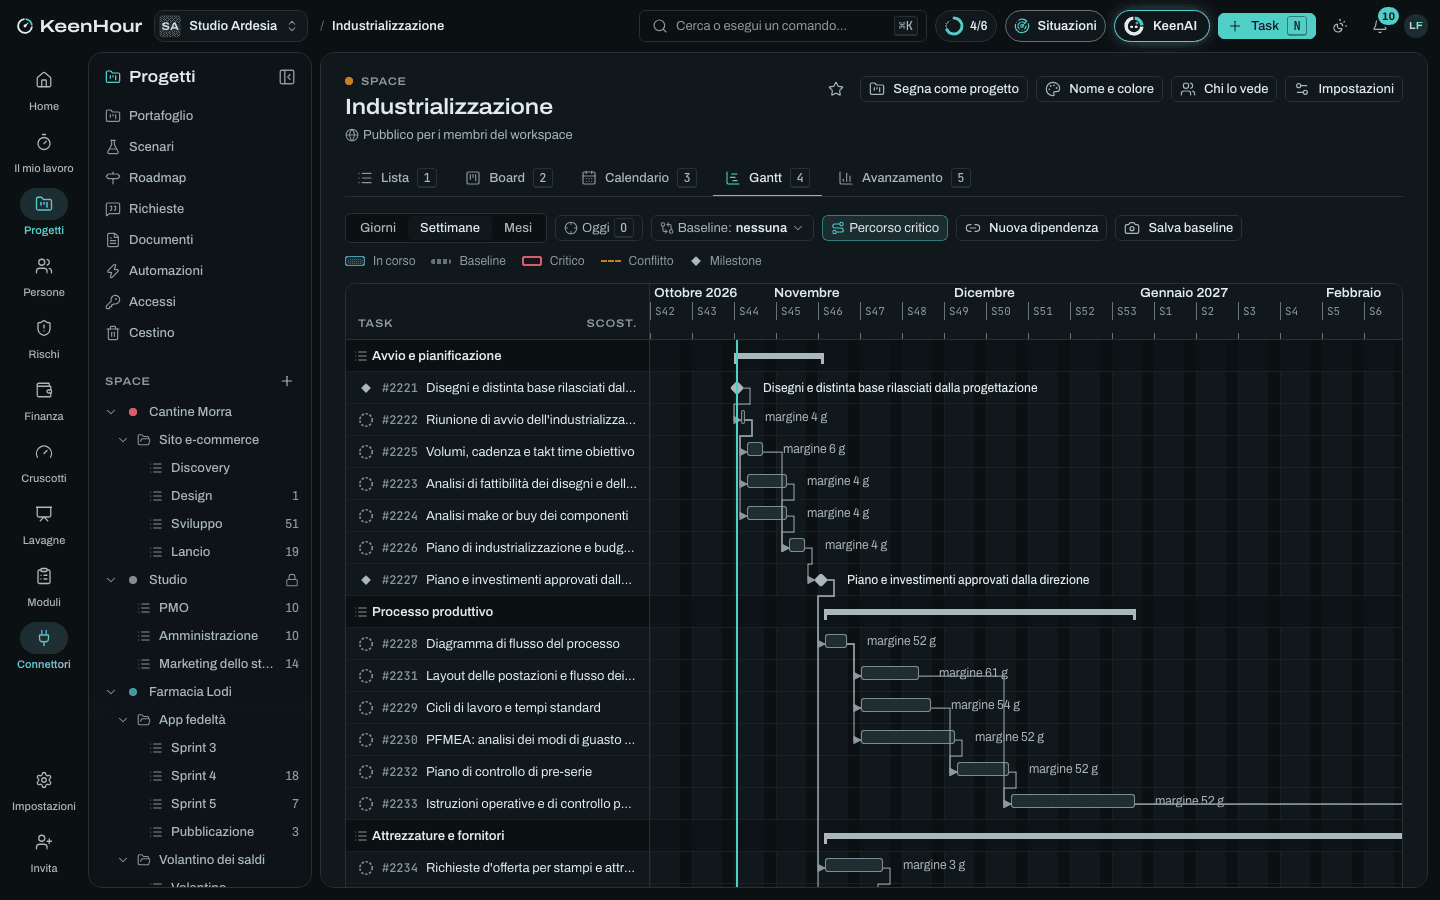
Le fasi
Avvio e pianificazione
settimane 1–3- Disegni e distinta base rilasciati dalla progettazione
- Riunione di avvio dell'industrializzazioneDopo «Disegni e distinta base rilasciati dalla progettazione».
- Analisi di fattibilità dei disegni e delle tolleranzeDopo «Riunione di avvio dell'industrializzazione».
- Analisi make or buy dei componentiDopo «Riunione di avvio dell'industrializzazione».
- Volumi, cadenza e takt time obiettivoDopo «Riunione di avvio dell'industrializzazione».
- Piano di industrializzazione e budget degli investimentiDopo «Analisi di fattibilità dei disegni e delle tolleranze», «Analisi make or buy dei componenti», «Volumi, cadenza e takt time obiettivo».
- Piano e investimenti approvati dalla direzioneDopo «Piano di industrializzazione e budget degli investimenti».
Processo produttivo
settimane 3–10- Diagramma di flusso del processoDopo «Piano e investimenti approvati dalla direzione».
- Cicli di lavoro e tempi standardDopo «Diagramma di flusso del processo».
- PFMEA: analisi dei modi di guasto del processoDopo «Diagramma di flusso del processo».
- Layout delle postazioni e flusso dei materialiDopo «Diagramma di flusso del processo».
- Piano di controllo di pre-serieDopo «PFMEA: analisi dei modi di guasto del processo», «Cicli di lavoro e tempi standard».
- Istruzioni operative e di controllo per le postazioniDopo «Piano di controllo di pre-serie», «Layout delle postazioni e flusso dei materiali».
Attrezzature e fornitori
settimane 3–17- Richieste d'offerta per stampi e attrezzatureDopo «Piano e investimenti approvati dalla direzione».
- Ordine degli stampi e delle attrezzatureDopo «Richieste d'offerta per stampi e attrezzature».
- Costruzione degli stampi dal fornitoreDopo «Ordine degli stampi e delle attrezzature».
- Calibri e attrezzature di controlloDopo «Ordine degli stampi e delle attrezzature».
- Selezione e qualifica dei fornitori dei componenti acquistatiDopo «Piano e investimenti approvati dalla direzione».
- Prima prova degli stampi presso il fornitore (T1)Dopo «Costruzione degli stampi dal fornitore».
- Correzioni degli stampi e seconda prova (T2)Dopo «Prima prova degli stampi presso il fornitore (T1)».
- Stampi e attrezzature collaudatiDopo «Correzioni degli stampi e seconda prova (T2)», «Calibri e attrezzature di controllo».
Campionatura
settimane 7–22- Campionatura dei componenti acquistati (PPAP dei fornitori)Dopo «Selezione e qualifica dei fornitori dei componenti acquistati».
- Campioni iniziali dagli stampi definitiviDopo «Stampi e attrezzature collaudati».
- Rilievo dimensionale completo e prove sui materialiDopo «Campioni iniziali dagli stampi definitivi».
- Analisi dei sistemi di misura (ripetibilità e riproducibilità)Dopo «Stampi e attrezzature collaudati».
- Studio di capacità preliminare (Ppk) sulle caratteristiche specialiDopo «Rilievo dimensionale completo e prove sui materiali», «Analisi dei sistemi di misura (ripetibilità e riproducibilità)».
- Dossier di campionatura completoDopo «Studio di capacità preliminare (Ppk) sulle caratteristiche speciali», «Campionatura dei componenti acquistati (PPAP dei fornitori)», «Istruzioni operative e di controllo per le postazioni».
- Approvazione della campionaturaDopo «Dossier di campionatura completo».
- Campionatura approvataDopo «Approvazione della campionatura».
Pre-serie e avvio della serie
settimane 19–29- Formazione e qualifica degli operatoriDopo «Istruzioni operative e di controllo per le postazioni», «Stampi e attrezzature collaudati».
- Lotto di pre-serie con le attrezzature definitiveDopo «Campionatura approvata», «Formazione e qualifica degli operatori».
- Analisi della pre-serie: scarti, tempi e difettiDopo «Lotto di pre-serie con le attrezzature definitive».
- Prova di produzione alla cadenza (run at rate)Dopo «Analisi della pre-serie: scarti, tempi e difetti».
- Piano di controllo di serieDopo «Analisi della pre-serie: scarti, tempi e difetti».
- Avvio della produzione di serie (SOP)Dopo «Prova di produzione alla cadenza (run at rate)», «Piano di controllo di serie».
- Sorveglianza rafforzata dei primi lottiDopo «Avvio della produzione di serie (SOP)».
- Costo industriale a consuntivo e confronto con l'obiettivoDopo «Avvio della produzione di serie (SOP)».
- Industrializzazione chiusa e consegnata alla produzioneDopo «Sorveglianza rafforzata dei primi lotti», «Costo industriale a consuntivo e confronto con l'obiettivo».
I rischi tipici
Stampi consegnati in ritardo o da correggere più volte
Critico · 16Il costruttore slitta, la prima prova non è accettabile e servono più giri di correzione: campionatura e avvio della serie si spostano.
Mitigare: Date di prima prova e numero di prove nell'ordine, con penale; visita a metà costruzione; analisi di riempimento o simulazione prima di tagliare l'acciaio.
Tolleranze di disegno non ottenibili dal processo
Alto · 12Una quota stretta non regge in produzione: capacità sotto l'obiettivo, scarti alti e campionatura respinta.
Evitare: Analisi di fattibilità dei disegni prima degli ordini; richieste di modifica alla progettazione entro la pianificazione.
Campionatura dei fornitori incompleta
Medio · 9Un componente acquistato arriva senza dossier o con misure fuori tolleranza: il dossier di campionatura resta aperto.
Mitigare: Requisiti di campionatura nell'ordine al fornitore; scadenza del dossier un mese prima della nostra; secondo fornitore qualificato per i componenti critici.
La cadenza obiettivo non si raggiunge
Alto · 12Alla prova alla cadenza i tempi reali superano quelli standard: la produzione non copre gli ordini.
Mitigare: Cicli verificati con le prove in pre-serie; bilanciamento delle postazioni prima della prova; turno aggiuntivo previsto come riserva.
Sistemi di misura non adeguati
Medio · 6Calibri e strumenti con variabilità troppo alta: le misure della campionatura non sono credibili.
Mitigare: Analisi dei sistemi di misura prima dei rilievi; attrezzature di controllo collaudate insieme agli stampi.
Le pagine dei documenti
- Elementi del dossier di campionatura
- Rapporto della prova alla cadenza
I file
In KeenHour, in Excel o in CSV.
Il modello vive in KeenHour, dove le date, il percorso critico e il carico si aggiornano da soli. Se preferisci partire da un file: l'Excel con il Gantt e il registro dei rischi, o il CSV da importare in una lista, con le date dal lunedì prossimo.
Tutti i modelli →Every hour, under control.
Il prossimo lunedì, apri la settimana con il quadro completo.
Crea il workspace, invita il team e importa i progetti in corso. Hai 14 giorni per provarlo, senza carta.